
Содержание
- TPM определение
- Четыре шага для начала внедрения TPM:
- Восемь принципов TPM
- TPM 2.0 для Windows 11. Что такое TPM, как включить в BIOS Asus A320m-k
- Итоги
- ТРМ или всеобщий уход за оборудованием
- Зачем компании качественный сервис?
- Что такое TPM: определение и суть
- Отличие TPM от традиционного подхода к техобслуживанию
- Задачи, которые решает ТРМ
- Правило пяти «С»
- Восемь принципов TPM
- Основные этапы внедрения ТРМ
- Результаты TPM на производственных предприятиях
- Практические примеры использования метода TPM
- Выводы
- Бережливое производство — инструмент борьбы за эффективность
- Шифрование системного диска C с Bitlocker в Windows 10, активация TPM, что делать без TPM? ������
DMAIC (аббревиатура от англ. define, measure, analyze, improve, control — определение, измерение, анализ, улучшение, контроль) – подход к поочередному решению заморочек, совершенствованию бизнес-процессов, применяемый в управлении созданием. Один из подходов, применяемый в методологии «шести сигм». Согласно DMAIC, решение каждой задачки совершенствования процесса либо устранения препядствия должно пройти через последующие этапы: define (определение), measure (измерение), analyze (анализ), improve (улучшение) и control (контроль), для каждого из шагов в подходе подразумевается конкретика, что нужно выполнить на каждом из шагов. Считается, что конкретно такая последовательность обеспечивает структурированный подход, позволяющий пройти от определения сущности трудности к внедрению решений по совершенствованию с внедрением наилучших практик.
TPM определение
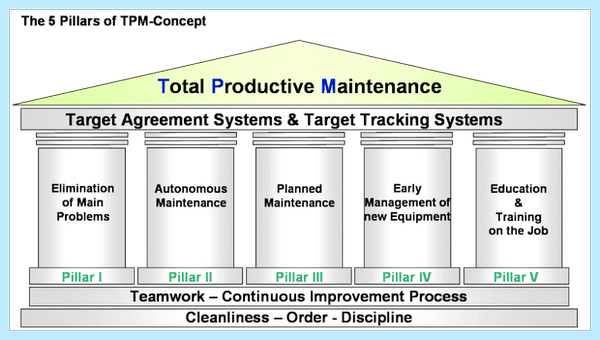
TPM (от британского Total Productive Maintenance) — это система, созданная для обеспечения того, чтоб любая машина в производственном процессе работала безпрерывно и с правильной скоростью. Обычно ТРМ относят к одному из инструментов бережливого производства.
Принципиально: ТРМ не только лишь обеспечивает полноту и достаточность технического обслуживания, один из принципиальных моментов является и обеспечение правильного режима работы оборудования. Но, кроме технической составляющей, огромное внимание уделяется и безопасности производства работ, окружающей среде.
Организацией, осуществляющей развитие данного инструмента, является Japan Institute of Plant Maintenance — JIPM.
Система ТРМ строится на улучшении процессов ТОиР, организации работы по принципу «ноль дефектов» и исключении утрат.
Основной показатель, который позволяет определять эффективность развертывания системы TPM — это OEE либо Эффективность оборудования
Четыре шага для начала внедрения TPM:
I. Стабилизация работы оборудования.
На данном шаге производятся последующие мероприятия:
- Сделайте 5S, чтоб удалить ненадобные инструменты либо мусор,
- Поменяйте фильтры, смазочные материалы и все быстроизнашиваемые детали
- Составьте (либо актуализируйте) график технического обслуживания оборудования.
II. Устранение поломок.
Нужно избавиться от причин, приводящих к поломкам. «Диаграмма Исикавы» либо «5 Почему» — хорошие инструменты для решения этой задачки.
III. Разработайте информационную базу данных TPM.
Создание базы данных с документацией и обеспечение доступности данных очень принципиальный шаг. Документируйте все процедуры профилактического обслуживания и храните их в вседоступном месте.
IV. Устранение изъянов.
На данном шаге мы ищем методы невозможности возникновения изъянов либо поломки оборудования в предстоящем. Poka-yoke и Автономизация — хорошие инструменты для этого.
Принципиально: Нередко маленькие мероприятие по кайдзен позволяет пройти все эти этапы и обеспечить неплохую работоспособность вашего оборудования.
Историческая справка по TPM
«Силы Тойота приходят не благодаря исцелению процессов, а благодаря предупредительному техническому обслуживанию оборудования».
Тайити Оно
Концепция TPM появилась в Стране восходящего солнца в конце 60-х годов. Но любопытно, что в фирме «Ниппон Дэнсо» (Nippondenso), а не в Тойоте. Данная компания производила поставку электрического оборудования для Тойота. Но уже сначала 90-х годов прошедшего столетия TPM получило развитие на предприятиях всего мира.
Разработчик ТРМ — Сейичи Накаджима. Он разрабатывал данную систему с 1950 по 1970 год. В открытом доступе данная система появилась приблизительно в 1971 году. В реальный момент поддержку системе и эталону оказывает JIPM (Японский институт технического обслуживания — Japan institute of plant maintenance). Сейчи Нкаджима выделял 5 принципов, но JIPM усовершенствовал и на данный момент состоит из 8 принципов.
Одна из задач TPM — устранение потерь.
При эксплуатации оборудования выделяют 6 видов утрат:
- Поломки оборудования.
- Утраты связанные с настройкой, регулировкой и наладкой оборудования.
- Утраты связанные с холостым ходом оборудования либо краткосрочные остановки.
- Понижение скорости/производительности оборудования.
- Утраты связанные с выпуском брака, а так же необходимость доработки изделий.
- Утраты возникающие при выходе оборудования на рабочий режим.
Всеобщее сервис оборудование ориентировано на устранение данного вида утрат.
Восемь принципов TPM
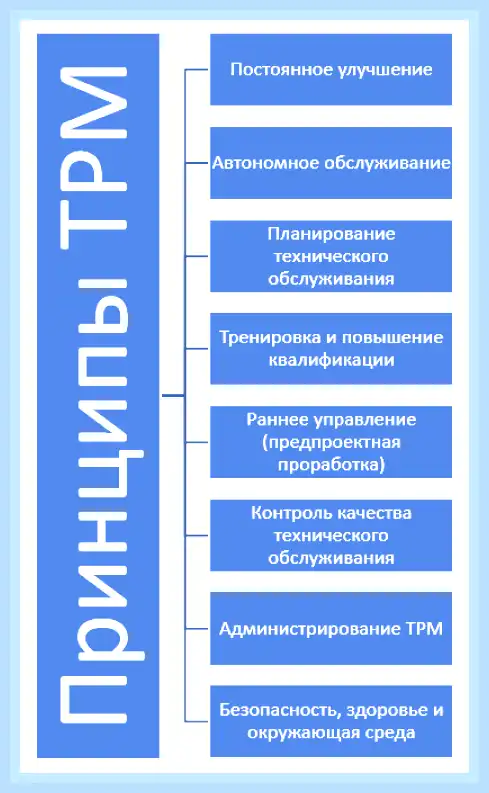
Традиционный процесс TPM, который разработал Сейичи Накаджима, состоял из 5 принципов, но с течением времени TPM был совершенствован. В текущее время всеобщее сервис включает 8 принципов.
1. Неизменное улучшение
Реализация отдельных улучшений для стабильности работы оборудования, упрощения либо улучшения свойства проведения обслуживания
2. Автономное сервис
Создание системы неизменного обслуживания оборудования операторами
3. Планирование технического обслуживания
Создание системы планового обслуживания оборудования ремонтными службами
4. Тренировка и увеличение квалификации
Обучение и увеличение квалификации как ремонтного персонала, так и операторов
5. Преждевременное управление (предпроектная проработка)
Создание системы управления разработкой и внедрением нового оборудования и нового продукта
6. Контроль свойства технического обслуживания
Система обслуживания оборудования нужно ориентировать на качество проводимых работ.
TPM 2.0 для Windows 11. Что такое TPM, как включить в BIOS Asus A320m-k
7. Администрирование TPM
Создание системы увеличения эффективности работы управленческих и обслуживающих подразделений
8. Безопасность, здоровье и окружающая среда
Создание системы охраны труда, промышленной безопасности и охраны среды.
Итоги
«У нас нет времени заниматься какими-то японскими штуками»
«Японцы выдумали, пусть сами так и работают!»
Не только лишь такие речи, но вероятнее всего много других будет озвучено при внедрении TPM. Но, обычно, такая «занятость» связана не с напряженными планами производства, а нестабильное качество, аварийные поломки. Не стоит мыслить, что заниматься TPM следует когда есть свободное время. Как раз напротив, если есть свободное время нет смысла увеличивать коэффициент общей эффективности оборудования.
Это 1-ая статья по данному инструменту, подробнее каждый принцип TPM разглядим в последующих статьях.
ТРМ или всеобщий уход за оборудованием
TPM (Total Productive Maintenance, всеобщий уход за оборудованием) — это подход к обслуживанию производственного оборудования, направленный на постоянное поддержание его работоспособного состояния. На самом деле это концепция, описывающая оптимизацию технического обслуживания (ТОиР) и его совмещение с целями производства. TPM — важная часть более глобальной концепции бережливого производства (Lean Manufacturing).
В этой статье обсудим, почему этот подход важен именно сейчас и как внедрить его в компании.
Зачем компании качественный сервис?
В условиях падения платежеспособности рубля новое оборудование, как и запасные части к нему стремительно дорожают. Одним из последствий санкций против России стало разрушение привычных логистических цепочек для доставки запчастей и расходников иностранного производства. Пока у сервисных центров остаются запасы запчастей, но в отсутствии поставок они сокращаются. И не ясно, когда эти запасы можно будет пополнить. В этих условиях оптимизация обслуживания (качественный сервис) имеет ключевое значение для сохранения бизнеса.
Что такое TPM: определение и суть
Цель всеобщего ухода за оборудованием — увеличение срока его службы с одновременным сокращением всех возможных потерь — длительности простоев, количества брака и несчастных случаев на производстве и т.п.
Идея TPM основана на превентивном обслуживании техники, в каком участвует не только лишь представитель сервисной службы. Такой подход позволяет предотвращать потери, а не бороться с ними по факту. Одной из важнейших компонент TPM также является контроль качества производства.
Отличие TPM от традиционного подхода к техобслуживанию
В отличие от обычного подхода к обслуживанию, в рамках которого следит за оборудованием только сервисный отдел или нанятая специально для этого сервисная компания, TPM предполагает вовлечение в процесс регулярного обслуживания линейного персонала производства и сотрудников смежных отделов. Они все становятся источниками информации о техническом состоянии устройств, сами выполняют простейшие операции и прорабатывают решения высокоуровневых проблем, которые являются источниками потерь. Они же участвуют в улучшении самого процесса обслуживания. Такая всеобщая ответственность исключает классический конфликт отделов производства и сервиса, когда первым выгоднее эксплуатировать оборудование на износ, а вторым — останавливать процессы для проведения работ. Вместо этого концепция TPM предлагает сервисной службе стремиться к эффективности работы оборудования, а производственникам — к сокращению простоев.
Задачи, которые решает ТРМ
Задача TPM — сократить периоды неэффективной работы оборудования:
- процессы пуско-наладки;
- работу вхолостую;
- эксплуатацию оборудования на неоптимальной скорости.
Также TPM стремится устранить любые потери:
- паузы в работе;
- мелкие неисправности;
- брак производства;
- несчастные случаи, связанные с оборудованием.
В результате повышается эффективность использования дорогостоящего оборудования вместе с производительностью всего предприятия. Поскольку себестоимость готовой продукции складывается в том числе и из амортизации техники, она снижается. А благодаря вниманию к сокращению брака повышается общее качество производства.
Правило пяти «С»
TPM начинается с организации рабочего пространства. Этот процесс описывается правилом «пяти С»:
- Сортировка. Необходимо рассортировать все содержимое рабочего места, отсеяв ненужное. Это позволяет не терять площади и не рассеивать внимание, освободив рабочее место для выполнения своих непосредственных задач.
- Соблюдение порядка. Этот пункт предполагает, что на рабочем месте следует соблюдать порядок, чтобы облегчить поиск необходимых инструментов и расходников.
- Содержание в чистоте. Залог безопасности рабочего места — сохранение чистоты во времени.
- Стандартизация. Однотипные действия и части процессов, в том числе условия соблюдения первых трех пунктов, необходимо стандартизировать. Это сэкономит время на длинной дистанции.
- Совершенствование. Рабочее место и процессы следует постоянно улучшать.
Восемь принципов TPM
TPM базируется на восьми базовых принципах.
Автономное обслуживание
Принцип подразумевает, что ежедневное обслуживание оборудования осуществляют работающие с ним операторы без привлечения сервисного отдела.
Внедрение этого принципа ведет к тому, что операторы лучше понимают станки, на которых работают, вовремя выявляют поломки или ситуации, которые скоро к ним приведут. А специалисты сервисного отдела привлекаются для решения более сложных задач, т.е. их загрузка оптимизируется.
Плановое техническое обслуживание
Согласно этому принципу любое оборудование нуждается в плановом обслуживании, к которому привлекается уже сервисный отдел, а не только лишь оператор. График этого обслуживания можно запросить у производителя или рассчитать самостоятельно на основе собранной статистики и прогноза показателя отказов. Обычно, планировать такие работы помогают инструменты систем автоматизации обслуживания, например в Окдеск есть календарное представление и функционал учета регламентных работ.
Попробуйте Okdesk — это бесплатно
Простая и быстрая автоматизация задач по сервисному обслуживанию и технической поддержке ваших заказчиков. Внедрение без программистов. Бесплатный доступ ко всем возможностям на 14 дней.
Грамотный подход к плановому обслуживанию помогает уменьшить длительность и частоту внеплановых остановок, ускоряет само обслуживание (к нему можно подготовиться). Одновременно прорабатывается логистика закупки расходников и запчастей, т.е. дополнительно оптимизируются складские запасы.
Контроль качества обслуживания
В процессе обслуживания причины дефектов анализируются и если выявляется повторяемость, устраняется проблема более высокого порядка. Это позволяет сократить количество простоев оборудования и затраты на его запуск.
Непрерывное улучшение
Этот принцип подразумевает, что сотрудники совместными усилиями улучшают работу с оборудованием, сокращая потери. Для этого из разных отделов предприятия формируются кросс-функциональные группы.
Раннее управление разработкой оборудования
Опыт в обслуживании оборудования используется для разработки устройств следующего поколения. Это позволяет упростить обслуживание и ускорить запуск новой техники.
Обучение персонала
В соответствии с этим принципом специалисты, работающие с оборудованием, также управленцы различных уровней проходят дополнительное обучение, которое помогает лучше разобраться в особенностях устройств. Это позволяет переложить самые простые задачи по обслуживанию на линейный персонал, мотивируя их не эксплуатировать технику на износ, а следить за увеличением срока ее эксплуатации.
Безопасность и здоровье
Согласно этому принципу, реализованный в соответствии с «правилом пяти С» порядок на рабочем месте и выстроенные процессы позволяют сократить риски для здоровья людей, сократить аварии и связанный с ними простой.
TPM в офисах
Аналогичные практики применяются для административного персонала в офисах, напрямую не связанных с производственными процессами.
Основные этапы внедрения ТРМ
Вводить всеобщий уход за оборудованием на конкретном предприятии стоит поэтапно.
Шаг 1 — выбор оборудования для эксперимента
Выбирая плацдарм для эксперимента, лучше ориентироваться на то оборудование, где возможен быстрый результат от внедренных улучшений. Это позволит оценить перспективность идеи и возможно даже окупить ее. Не стоит выбирать оборудование с повторяющимися серийными проблемами — без опыта в данной сфере решить их может быть сложно.
Шаг 2 — приведение оборудования в полноценное рабочее состояние
На этом шаге к выбранному оборудованию необходимо применить «правило пяти С» — привести в порядок рабочую зону, снабдить ее подсказками, что и где должно лежать и т.п. Выделите задачи по обслуживанию, проверке и настройке оборудования, которые могли бы взять на себя рядовые сотрудники, а не представители сервисной службы. Максимально стандартизируйте все процессы и проведите обучение.
Шаг 3 — измерение Общей эффективности оборудования
На этом этапе необходимо учесть и проанализировать все незапланированные простои оборудования. Для этого используется метрика Overall Equipment Effectiveness — доля времени, в течение которого оборудование было продуктивным. Первые измерения должны стать отправной точкой для отслеживания последующих улучшений.
Шаг 4 — устранение основных потерь
После анализа текущей ситуации можно внедрять изменения — выявлять источники наибольших потерь и устранять их. Для этого формируются кросс-функциональные команды, включающие операторов оборудования, менеджмент и представителей сервисной службы. После внедрения изменений необходимо повторить измерение OEE, чтобы оценить результаты.
Шаг 5 — внедрение методов профилактического обслуживания
После устранение самых очевидных дефектов можно внедрять профилактические операции. Наладьте отслеживание замены изнашивающихся деталей, оптимизируйте график предиктивного обслуживания, чтобы сократить простои.
Результаты TPM на производственных предприятиях
Внедрение всеобщего ухода за оборудованием не дает мгновенного эффекта. Но уже в течение года будет заметно:
- сокращение брака на производстве;
- оптимизация режимов работы оборудования, из-за этого большая эффективность его использования;
- увеличение производительности;
- уменьшение расходов на техническое обслуживание и повышение его эффективности (в том числе за счет постоянного улучшение процессов обслуживания);
- сокращение внеплановых простоев оборудования;
- сокращение себестоимости продукции;
- снижение аварийности и травматичности производства.
Практические примеры использования метода TPM
Среди прочих в России принципы всеобщего ухода за оборудованием используют следующие предприятия:
- ОАО «КАМАЗ» — внедрил не только лишь TPM, да и цифровые инструменты для автоматизации управления техническим обслуживанием и ремонтом.
- ОАО «Северсталь» — на Балаковском заводе еще в 2016 году ввели практику совместного обслуживания оборудования с подачей заявок на ремонт в электронном виде;
- Ярославский шинный завод начал с внедрения правила пяти С в цеху по производству грузовых цельнометаллокордных шин еще в 2009 году, поставив в качестве цели повышение безопасности производства и качества итоговой продукции;
- Челябинский завод по производству пластиковых окон «Эталон» — молодое полностью автоматизированное предприятие самостоятельно разработало и внедрило стандарты технического обслуживания, добившись в результате повышения общей эффективности оборудования на 15%.
Также проводили внедрения:
- Калужская пивоваренная компания;
- Завод «Автоприбор»;
- Кондитерская фабрика ОАО «Большевик»;
- и многие другие.
Принципы TPM легче внедрять на производстве, если взаимоотношения сервисной службы (или аутсорсера) с производственным отделом уже хотя бы частично автоматизированы.
Обычно, средства автоматизации сервисного обслуживания, в том числе Okdesk, имеют функционал, обеспечивающий планирование регламентных и ремонтных работ и напоминания о важных проверках оборудования. Кроме того, они позволяют реализовать самообслуживание производственного отдела — обеспечить подачу от них заявок на ремонт и обслуживания силами сервисников. Таким макаром инструменты автоматизации формируют базу для внедрения основ бережливого производства, удобную как сервисному отделу (компании), так и производству.
Выводы
Постоянная закупка нового оборудования для производства не является залогом роста качества выпускаемой продукции.
Оборудование необходимо эксплуатировать и обслуживать должным образом. Периоды экономической нестабильности, когда предприятия сокращают расходы, еще раз заставляют искать резервы. И вместо увольнения ценных кадров с перераспределением обязанностей лучше подумать о том, что правильной организацией процессов можно добиться большей эффективности технического обслуживания и производства.
Такой подход не дает моментального результата, но в перспективе позволит не только лишь продержаться в кризис, да и обойти конкурентов уже на этапе роста экономики.
Попробуйте Okdesk — это бесплатно
Простая и быстрая автоматизация задач по сервисному обслуживанию и технической поддержке ваших заказчиков. Внедрение без программистов. Бесплатный доступ ко всем возможностям на 14 дней.
Бережливое производство — инструмент борьбы за эффективность
В России сконцентрировано много промышленных предприятий различных направлений. Одной из проблем этих предприятий является нерациональное использование ресурсов. Это приводит к тому, что себестоимость продукции превышает аналогичную у зарубежных конкурентов.
Для Выживания на рынке необходимо искать резервы по повышению эффективности производства. К сожалению, часть российских предприятий идут по пути сокращения операционных расходов за счет сокращения персонала без оптимизации бизнес-процессов. Это приводит к тому, что на сотрудников ложится дополнительный объем работы без повышения зарплаты, что в долгосрочной, а иногда и в краткосрочной, приводит к ухудшению качества продукции.
«Оптимизируй свой бизнес-процесс» — проще сказать, чем сделать! Сегодня у топ-менеджеров стол ломится от методов, стратегий, программ и лучших практик по оптимизации бизнес-процессов.
Но я хочу остановиться на гибридном решении, которое позволит Вам визуализировать существующие потери и сконцентрировать свое внимание на проблемах важных для Ваших клиентов. И это решение называется «Lean Six Sigma».
«Lean Six Sigma» — это американский Франкенштейн, объединивший внутри себя две методологии «Lean» и «Six Sigma». Методология «Lean» направлена на сокращение потерь и ускорение процессов, в то время как «Six Sigma» оперирует понятием удовлетворенность потребителя и направлена на снижение количество дефектов.
История появления и становления этих методологий весьма интересна и заслуживает отдельной статьи. Если будет интересно, то подготовлю отдельную статью по данной теме.
Если обратиться в компанию по обучению Lean 6 Sigma, то, в 99,9% случаев, в ответ Вы получите фразу: благодаря изучению «Lean Six Sigma» Вы узнаете, как оптимизировать бизнес-процесс.
Вот лишь часть результатов, которые дает применение «Lean Six Sigma» в мире:
- Рост производительности труда на 35-70%;
- Сокращение времени производственного цикла на 25-90%;
- Сокращение брака на 58-99%;
- Рост качества продукции на 40%;
- Увеличение времени работы оборудования в исправном состоянии до 98,87%;
- Высвобождение производственных площадей на 25-50%.
Определить, что является потерей, а что нет, а тем паче придумать как оптимизировать Ваш бизнес-процесс, Вам предстоит самим. «Lean Six Sigma»– есть способ изучения Ваших бизнес-процессов. Нового в нем ни чего нет – статистика, статистика и еще пару способов визуализации.
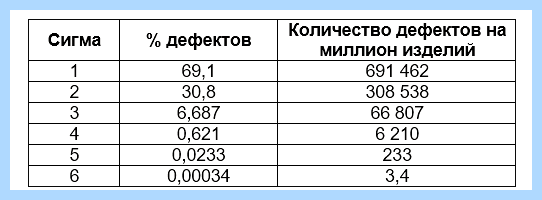
Работа на уровне «Шесть сигм» — это работа с 3,4 дефектными изделиями на миллион. Уровень дефектности 3,4 из миллиона это Выход годного на уровне 99,99966%. Многие скажут: достаточно и 99%, а в металлургии норматив ставят на уровне 96%. Давайте сравним Выход годного 99% и 99,99966%.
Давайте возьмем выход годного 99% (на металлургических предприятиях норматив выхода годного находится в диапазоне от 96% до 100%):
- потерянных писем на почте — 20 000 штук в год;
- ошибок в рецептах врачей — 200 000 штук в год;
- задержанных рейсов в аэропорту — 2 рейса в день.
- потерянных писем на почте — 6,8 штук в год;
- ошибок в рецептах врачей — 68 штук в год;
- задержанных рейсов в аэропорту -1 рейс в год.
Шифрование системного диска C с Bitlocker в Windows 10, активация TPM, что делать без TPM? ������
В методологии нет ответа на вопрос: какой уровень дефектности применим для моего бизнеса? Найти ответ на этот вопрос Вам предстоит самим. Но обычно, у продукции есть ряд существенных характеристик, на которые влияют различные параметры, обеспечить необходимое качество, по каждой из этих характеристик, может только уровень «Шесть сигм». И Вы сами должны принять уровень дефектности, с которым Вы готовы мириться.
В таблице ниже приведен уровень дефектности зависимо от уровня в сигмах:
Управленческий уровень
Управленческий уровень занимается созданием инфраструктуры для реализации проектов улучшений и развития системы бережливого производства в целом. На управленческом уровне происходит координация работы подразделений и именно на этом уровне слышен, так называемый, «Голос клиента».
«Голос клиента» – ожидание потребителя от Вашей продукции: качество, количество, сроки поставки, комплектация и другие параметры. Благодаря «Голосу клиента» «Lean Six Sigma» поможет Вам оптимизировать бизнес-процессы. Исходя из анализа «Голоса клиента» Вы поймете за что Клиент готов платить – все другое Ваши убытки.
Типы потерь в бизнесе:
- Перепроизводство. Последствия: преждевременный расход сырья; дополнительные закупки материалов; избыточные запасы, потеря качества.
- Излишние запасы. Последствия: необходимость в дополнительных площадях; дополнительная рабочая сила; возможность повреждения и окончания срока годности; необходимость поиска.
- Излишняя транспортировка. Последствия: увеличение издержек на перемещение — повышение себестоимости; вероятность повреждения продукции при транспортировке.
- Излишние перемещения. Последствия: снижение производительности; повышение вероятности получения травмы.
- Простои и ожидание. Последствия: снижение производительности; повышение себестоимости.
- Излишняя обработка. Последствия: снижение производительности; повышение себестоимости.
- Дефекты и их устранение. Последствия: снижение производительности; повышение себестоимости.
- Неиспользование потенциала работников. Последствия: демотивация персонала; снижение производительности.
- Рабочее место: ремонтный стол гидравлических уравновешивающих устройств.
- Требование: отсутствие инструментов и рабочих жидкостей на полу и десктопе.
1. Необходимо осуществить конфигурацию целей бизнеса и стратегии, исходя из текущего и желаемого состояний.
2. Создать структуру, которая займется развитием бережливого производства, а именно:
- разработает стратегию внедрения и развития бережливого производства, в том числе методологию и систему обучения персонала;
- стандартизует новые компетенции персонала;
- разработает и внедрит систему мониторинга и оценки достижения поставленных целей;
- разработает мотивационную и информационную составляющую для всего персонала.
Рабочий уровень
Рабочий уровень занимается достижением целей, установленных на управленческом уровне. На данном уровне сосредоточена вся работа по улучшению бизнес-процессов.
Первоочередной задачей рабочего уровня является снижение вариативности процесса. В Политехнических институтах СССР учили: каким бы плохим процесс не был, главное, чтобы он был стабильным! Только после стабилизации процесса можно говорить об его оптимизации.
Перед постановкой цели для рабочего уровня Вы должны убедиться всего в двух вещах:
- Процесс стабилен. Стабильно хорош, стабильно плох – значения не имеет. Вы должны, с вероятностью 99,9%, отвечать на вопрос: что произойдет с процессом при изменении вот этого параметра?
- Существующие инструкции выполняются в полном объеме. Большая часть проблем в России состоит в том, что инструкцию никто не открывал. В рамках обходов производств, при реализации проектов на металлургических предприятиях, я прошу продемонстрировать мне инструкции: технологические и рабочие. Сперва я смотрю на внешний облик инструкции – на металлургическом предприятии, инструкция не может быть идеально чистой. Если меня «устраивает» ее внешний облик, я уже спрашиваю знание критических моментов технологии. В один из своих обходов в производственном цехе, я попросил старшего мастера дать мне его технологическую инструкцию, представьте мое удивление, когда он мне достал запечатанную инструкцию, которую никто не разу не открыл за полгода с момента ее выдачи.
Методология «Lean 6 Sigma» сконцентрирована на процессном подходе. Все начинается с простого уравнения, которое знакомо еще со школы:
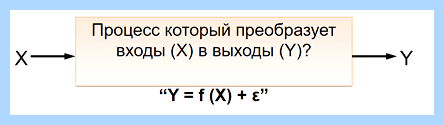
Х – входы в процесс: параметры настройки персонал, материалы, электричество, вода и т.д.;
Y – выход из процесса, его результат;
f – функция, трансформирующая все входы в результат;
ε – ошибка, которую мы себе оставляем: неуверенность в возможности процесса получать необходимый результат (желаемый результат возможно лежит за физическими возможностями оборудования), также неуверенность в нашей способности адекватно измерить входы Х.
Погрешность может возникнуть из-за нашей ошибки, также из-за самого процесса.
Обычно, в «Lean 6 Sigma», погрешность устанавливается на уровне 5%. Входы преобразуются в выходы проходя через процесс. Ваша задача понять, как изменение входов влияет на выход из процесса. Необходимо проанализировать каждый результат через призму совокупности входов, процесса и погрешности. И если Вы сможете понять, как это все взаимосвязано – Вы сможете улучшить процесс.
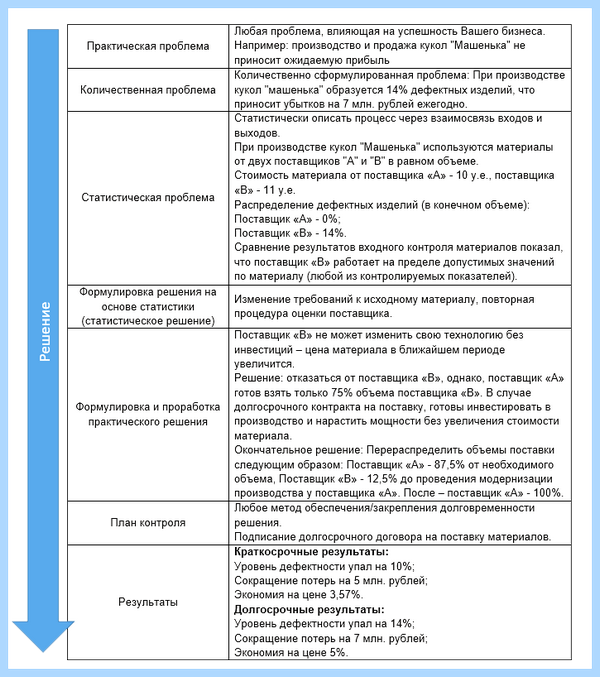
Проект начинается как некая практическая проблема, которую необходимо описать количественно. После выразить взаимосвязь входов и выходов статистически, на основе чего разработать статистическое решение. Схематически это выглядит так:
В реализации проектов «Lean 6 Sigma», обычно используются, следующие системы, инструменты и подходы:
5S
5S – система создания качественной и комплексной рабочей среды, применяемой для повышения уровня безопасности работы, производительности труда и качества его результатов. Система получила свое название от первых букв пяти японских слов:
Seiri – сортировка;
Seiton – систематизация;
Seiso – систематическая уборка;
Seiketsu – стандартизация;
Shitsuke – совершенствование (соблюдение).
Модные западные течения дополняют 5S понятием «Безопасность» (Safety) и именуют систему 5S+1. Принято считать, что система 5S зародилась в Японии, однако, при разработке методики использовались труды А.К. Гастева и СССР в сфере научной организации труда.
В рамках работы по 5S необходимо выполнить 5 последовательных шагов по итогам которых, Ваше рабочее место повысит Вашу рабочую эффективность.
TPM
Total Productive Maintenance (TPM) — это подход к управлению оборудованием в протяжении всего жизненного цикла, направленный на предупреждение отказов в его работе и снижение расходов на его обслуживание. Подход подразумевает, что ответственность за поддержание оборудования в исправном состоянии несут все работники, включая операторов, механиков, менеджеров и инженеров. TPM является системой, обеспечивающей идеальное совмещение эффективного использования производственных мощностей и затраты на поддержание их в рабочем состоянии за счет уменьшения поломок и простоев, также увеличения производительности и совершенствования оборудования.
Целью внедрения TPM является устранение потерь:
- Выход из строя оборудования
- Высокое время переналадки и юстировки
- Холостой ход и мелкие неисправности
- Снижение быстродействия (скорости) в работе оборудования
- Дефектные детали
- Потери при вводе в действие оборудования.
SMED
SMED (Single Minute Exchange of Dies) — быстрая переналадка. Один из многих методов Бережливого производства, представляющий из себя способ сокращения издержек и потерь при переналадке и переоснастке оборудования. Представляет собой набор теоретических и практических методов, которые позволяют сократить время операций наладки и переналадки оборудования. Изначально эта система была разработана для того, чтобы оптимизировать операции замены штампов и переналадки соответствующего оборудования, однако принципы «быстрой переналадки» можно применять ко всем типам процессов. Ярким примером SMED является pit-stop формулы 1.
DMAIC
DMAIC (аббревиатура от англ. define, measure, analyze, improve, control — определение, измерение, анализ, совершенствование, контроль) – подход к последовательному решению проблем, совершенствованию бизнес-процессов, используемый в управлении производством. Один из подходов, используемый в методологии «шести сигм». Согласно DMAIC, решение каждой задачи совершенствования процесса или устранения проблемы должно пройти через следующие этапы: define (определение), measure (измерение), analyze (анализ), improve (совершенствование) и control (контроль), для каждого из этапов в подходе предполагается конкретика, что необходимо осуществить на каждом из этапов. Считается, что именно такая последовательность обеспечивает структурированный подход, позволяющий пройти от определения сути проблемы к внедрению решений по совершенствованию с использованием лучших практик.
DMAIC, как и большинство методологий совершенствования основаны на цикле Деминга — PDCA (аббревиатура от англ. Plan, do, check, act).
В русском языке общепринят аналог аббревиатуры DMAIC — ОИАСК: определение — измерение — анализ — совершенствование — контроль.
На первом этапе — определение — необходимо определить заказчиков, обоснования проекта, рамки, цели и временные границы проекта.
На этапе измерение определяются основные метрики проекта, надёжность источника данных, актуальное состояние процесса.
Этап анализа заключается в исследовании возможностей процесса, причин проблемы, возможных рисков.
На этапе совершенствование осуществляется модификация процессов и систем, структурная декомпозиция работ.
Завершающий шаг — контроль — предназначен для поддержания изменений процессов, подготовка отчётов и закрытия проекта.
На этом все, если кому-то будет интересно реально изучить любой из инструментов и методик — предоставлю материал абсолютно бесплатно! Могу также тут сделать цикл обучающих статей от 5S до Lean 6 Sigma.
Похожие статьи
-
Содержание TPM (Total Productive Maintenance) Восемь принципов TPM Статьи по теме: Что такое TPM и зачем он нужен Windows 11? ПолитКорректный магазин…